|
|
| Tên thương hiệu: | CHG |
| Số mẫu: | AC-02 |
| MOQ: | 1 bộ |
| Giá: | 100,000-300,000 USD |
| Điều khoản thanh toán: | L/C,D/A,D/P,T/T |
| Khả năng cung cấp: | 10 bộ mỗi năm |
Dây chuyền sản xuất sơn tĩnh điện ô tô với phun tự động
CHG thiết kế và cung cấp dây chuyền sản xuất sơn tĩnh điện tự động cho các bộ phận ô tô, tích hợp xử lý sơ bộ bề mặt, ứng dụng bột tĩnh điện, đóng rắn nhiệt và xử lý vật liệu thành một quy trình sản xuất phối hợp.
Dây chuyền sản xuất này được phát triển để sơn các bộ phận ô tô làm từ hợp kim nhôm và tấm thép. Nó kết hợp tải bằng thang máy, xử lý hóa học đa giai đoạn, sấy khô có kiểm soát, phun bột tự động, sửa chữa thủ công, đóng rắn và làm mát cưỡng bức.
Phần phun tích hợp các buồng phun bằng thép không gỉ và PVC, trong khi kiểm soát nhiệt độ và độ ẩm giúp duy trì các điều kiện môi trường phù hợp trong quá trình ứng dụng bột.
Mỗi giai đoạn sản xuất được cấu hình theo đặc điểm phôi của khách hàng, hiệu suất lớp phủ yêu cầu, năng lực sản xuất và bố trí nhà máy.
Dây chuyền sản xuất bao gồm một số khu vực xử lý được kết nối với nhau, được thiết kế để hỗ trợ các hoạt động sản xuất liên tục.
| Khu vực sản xuất | Chức năng chính |
|---|---|
| Tải bằng thang máy | Hỗ trợ tải và chuyển phôi |
| Tiền tẩy dầu mỡ | Loại bỏ dầu mỡ ban đầu và các chất gây ô nhiễm bề mặt |
| Tẩy dầu mỡ | Cung cấp làm sạch sâu hơn cho bề mặt kim loại |
| Rửa nước | Loại bỏ hóa chất tẩy rửa còn sót lại |
| Xử lý sơ bộ Vitrification | Tạo lớp chuyển đổi tương thích trên bề mặt kim loại |
| Thổi nước | Loại bỏ nước còn sót lại trên bề mặt và các khu vực lõm của phôi |
| Lò sấy | Loại bỏ độ ẩm còn sót lại trước khi phun |
| Làm mát trước khi phun | Đưa phôi đến điều kiện ứng dụng bột phù hợp |
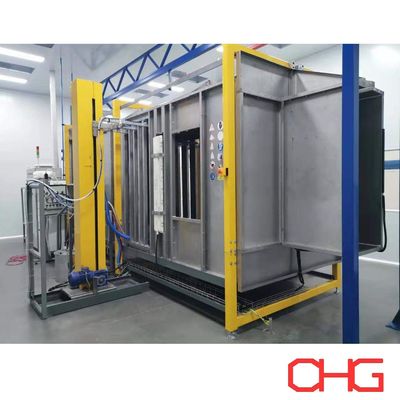
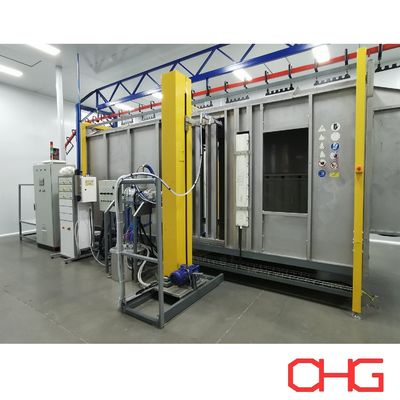
| Buồng phun bằng thép không gỉ và PVC | Cung cấp khu vực sơn tĩnh điện kín |
| Súng phun tự động | Thực hiện ứng dụng bột tĩnh điện chính |
| Trạm sửa chữa thủ công | Cung cấp lớp phủ bổ sung khi cần thiết |
| Kiểm soát nhiệt độ và độ ẩm | Duy trì các điều kiện môi trường phun được chỉ định |
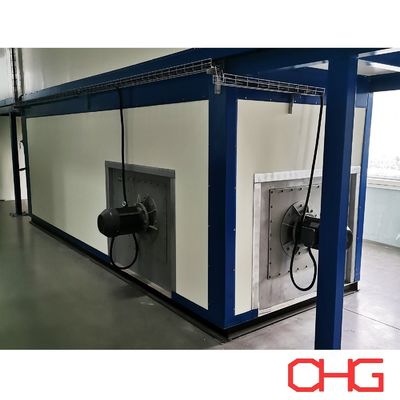
| Lò đóng rắn | Đóng rắn lớp phủ bột bằng nhiệt |
| Hệ thống làm mát cưỡng bức | Giảm nhiệt độ phôi sau khi đóng rắn |
| Dỡ hàng thủ công | Cho phép người vận hành tháo các bộ phận hoàn chỉnh |
Bố cục thiết bị và các thông số kỹ thuật được thiết lập theo yêu cầu sản xuất của khách hàng.
Các bộ phận ô tô có thể khác nhau đáng kể về kích thước, độ dày vật liệu, hình dạng bề mặt và thông số kỹ thuật lớp phủ.
Một số bộ phận có bề mặt phẳng tương đối đơn giản, trong khi những bộ phận khác chứa các phần dập, mối hàn, cạnh và các khu vực lõm cần được xem xét thêm trong quá trình phun.
Dây chuyền sơn này được thiết kế để xử lý các sản phẩm kim loại ô tô khác nhau thông qua các sắp xếp xử lý phôi và phun tùy chỉnh.
Hệ thống này dành cho các bộ phận kim loại dẫn điện phù hợp, bao gồm:
Các bộ phận hợp kim nhôm
Các bộ phận tấm thép
Các bộ phận kim loại dập
Các cụm ô tô chế tạo
Các cấu trúc kim loại hàn
Hóa chất xử lý sơ bộ và vật liệu sơn tĩnh điện phải được lựa chọn theo chất nền và hiệu suất yêu cầu.
Khu vực tải tích hợp thiết bị nâng để hỗ trợ xử lý và định vị phôi.
Sắp xếp này có thể hỗ trợ việc chuyển các bộ phận ô tô vào dây chuyền sản xuất, đặc biệt là khi kích thước sản phẩm hoặc yêu cầu xử lý làm cho việc tải thủ công trực tiếp kém thuận tiện.
Thiết bị nâng và trạm tải được thiết kế theo trọng lượng phôi, kích thước, cách treo và năng lực sản xuất yêu cầu.
Cấu hình tải cuối cùng được phối hợp với hệ thống băng tải và bố trí nhà xưởng.
Chuẩn bị bề mặt là một phần quan trọng của quy trình sơn tĩnh điện ô tô.
Trước khi ứng dụng bột, các bộ phận kim loại phải được làm sạch và xử lý hóa học để cung cấp các điều kiện phù hợp cho độ bám dính của lớp phủ và khả năng chống ăn mòn.
Dây chuyền sản xuất này tích hợp một chuỗi xử lý sơ bộ đa giai đoạn bao gồm tiền tẩy dầu mỡ, tẩy dầu mỡ, rửa, vitrification và loại bỏ nước.
Giai đoạn làm sạch ban đầu loại bỏ một phần dầu mỡ, chất bôi trơn và các chất gây ô nhiễm khác còn sót lại từ quá trình dập, tạo hình, gia công hoặc chế tạo.
Điều này làm giảm tải lượng chất gây ô nhiễm đi vào các giai đoạn xử lý tiếp theo.
Giai đoạn làm sạch thứ hai cung cấp khả năng loại bỏ sâu hơn các dư lượng xử lý khỏi bề mặt kim loại.
Hóa chất tẩy rửa, nhiệt độ và thời gian xử lý được lựa chọn theo chất nền và mức độ ô nhiễm.
Sau khi tẩy dầu mỡ, phôi đi qua các giai đoạn rửa để loại bỏ hóa chất tẩy rửa còn sót lại.
Việc rửa thích hợp giúp giảm thiểu hóa chất mang sang giai đoạn xử lý chuyển đổi.
Dây chuyền sản xuất tích hợp quy trình xử lý sơ bộ vitrification, thường liên quan đến lớp phủ chuyển đổi màng mỏng được sử dụng trong hoàn thiện kim loại công nghiệp.
Tùy thuộc vào hệ thống hóa chất được chọn, quá trình xử lý này có thể phù hợp cho cả chất nền thép và nhôm.
Lớp phủ chuyển đổi nhằm mục đích hỗ trợ độ bám dính của lớp phủ bột và hiệu suất chống ăn mòn.
Hóa chất xử lý sơ bộ và các thông số vận hành phải được xác minh cho các vật liệu kim loại thực tế và thông số kỹ thuật lớp phủ.
Sau khi xử lý hóa học và rửa, khí nén được sử dụng để loại bỏ nước còn sót lại trên phôi.
Giai đoạn này đặc biệt hữu ích cho các bộ phận có nếp gấp, rãnh, khu vực lõm hoặc các hình dạng khác nơi nước có thể tích tụ.
Thổi nước làm giảm tải lượng ẩm đi vào lò sấy.
Sau khi xử lý sơ bộ, phôi đi vào khu vực sấy khô.
Lò sấy loại bỏ độ ẩm còn lại trước khi ứng dụng bột tĩnh điện.
Điều kiện sấy khô được xác định theo kích thước phôi, độ dày kim loại, tốc độ băng tải và năng lực sản xuất yêu cầu.
Sau khi sấy khô, các bộ phận đi qua khu vực làm mát trước khi vào buồng phun.
Giai đoạn này giúp đưa nhiệt độ phôi vào phạm vi phù hợp cho quy trình sơn tĩnh điện đã chọn.
Kiểm soát nhiệt độ phôi có thể quan trọng đối với sự lắng đọng bột ổn định và bề mặt hoàn thiện yêu cầu.
Khu vực ứng dụng lớp phủ tích hợp các buồng phun được chế tạo từ vật liệu thép không gỉ và PVC.
Bố cục buồng được phát triển theo phương pháp phun, kích thước phôi, yêu cầu hút bột và bố trí sản xuất.
Cấu trúc thép không gỉ cung cấp một vỏ bọc công nghiệp bền bỉ, phù hợp cho các hoạt động sơn tĩnh điện được chỉ định.
Buồng có thể được thiết kế với các lối vào súng phun, thiết bị hút, chiếu sáng và các biện pháp bảo trì phù hợp.
Cấu trúc PVC có khả năng chống hóa chất và tạo điều kiện thuận lợi cho việc vệ sinh định kỳ.
Kích thước và các lỗ mở của buồng được phối hợp với phạm vi phôi và thiết bị phun.
Khu vực ứng dụng bột bao gồm kiểm soát nhiệt độ và độ ẩm để duy trì các điều kiện hoạt động được chỉ định.
Các điều kiện môi trường có thể ảnh hưởng đến hành vi của bột, ứng dụng tĩnh điện và tính nhất quán của lớp phủ.
Phạm vi nhiệt độ và độ ẩm tương đối yêu cầu được thiết lập theo vật liệu bột, khuyến nghị của thiết bị và yêu cầu sản xuất.
Dây chuyền sản xuất kết hợp phun bột tự động với ứng dụng thủ công bổ sung.
Sắp xếp này hỗ trợ các hoạt động sơn lặp lại trong khi cho phép chú ý thêm đến các hình dạng sản phẩm phức tạp.
Súng phun tĩnh điện tự động phun các hạt bột đã tích điện lên các bộ phận ô tô đã nối đất.
Số lượng súng phun, vị trí của chúng và bất kỳ chuyển động nào của máy phun đều được lựa chọn theo kích thước phôi và yêu cầu lớp phủ.
Phun tự động đặc biệt phù hợp cho sản xuất lặp lại liên quan đến các bộ phận có hình dạng nhất quán.
Các trạm phun thủ công cung cấp sự linh hoạt trong ứng dụng bổ sung.
Người vận hành có thể điều chỉnh góc súng và khoảng cách phun để xử lý các khu vực như:
Mối hàn
Bề mặt lõm
Góc dập
Giá đỡ và các bộ phận kết nối
Các cạnh phức tạp
Các khu vực bị che khuất một phần bởi súng tự động
Nhu cầu sửa chữa thủ công phụ thuộc vào hình dạng phôi thực tế và độ phủ lớp phủ yêu cầu.
Sau khi ứng dụng bột, các bộ phận ô tô được sơn đi vào lò đóng rắn.
Trong quá trình gia nhiệt, lớp phủ bột nóng chảy và chảy để tạo thành một màng liên tục. Lớp phủ bột nhiệt rắn sau đó trải qua quá trình liên kết chéo hóa học để phát triển các đặc tính được chỉ định của chúng.
Hệ thống đóng rắn được thiết kế theo yêu cầu của nhà sản xuất bột đã chọn.
Các yếu tố thiết kế quan trọng bao gồm:
Nhiệt độ kim loại yêu cầu
Thời gian lưu trú đóng rắn
Vật liệu phôi
Độ dày kim loại
Kích thước bộ phận
Tốc độ băng tải
Lưu thông không khí lò
Độ đồng đều nhiệt độ
Năng lượng gia nhiệt
Vì các bộ phận thép và nhôm có thể có đặc tính nhiệt khác nhau, nên việc sắp xếp đóng rắn phải được đánh giá theo các sản phẩm thực tế.
Sau khi đóng rắn, các bộ phận được sơn đi vào khu vực làm mát cưỡng bức.
Lưu thông không khí đẩy nhanh quá trình làm mát và giúp chuẩn bị các bộ phận cho việc xử lý tiếp theo.
Hệ thống làm mát được cấu hình theo khối lượng phôi, thông lượng sản xuất yêu cầu và không gian nhà máy có sẵn.
Sau khi làm mát, người vận hành tháo các bộ phận hoàn chỉnh khỏi dây chuyền sản xuất.
Sau đó, các sản phẩm có thể chuyển sang kiểm tra, lắp ráp, đóng gói hoặc các hoạt động sản xuất khác.
Toàn bộ quy trình có thể được tóm tắt như sau:
Tải bằng thang máy → Tiền tẩy dầu mỡ → Tẩy dầu mỡ → Rửa → Xử lý sơ bộ Vitrification → Thổi nước → Sấy khô → Làm mát trước khi phun → Phun bột tự động → Sửa chữa thủ công → Đóng rắn → Làm mát cưỡng bức → Dỡ hàng thủ công
Kiểm tra chất lượng có thể được tích hợp theo yêu cầu quản lý sản xuất và chất lượng của khách hàng.
Các bộ phận ô tô có thể yêu cầu các tiêu chuẩn hiệu suất lớp phủ cụ thể tùy thuộc vào ứng dụng và môi trường dịch vụ của chúng.
Dây chuyền sản xuất được thiết kế để hỗ trợ các điều kiện xử lý có kiểm soát trong các giai đoạn xử lý sơ bộ, phun và đóng rắn.
Các hạng mục kiểm tra chất lượng điển hình bao gồm:
Độ dày màng khô
Ngoại quan bề mặt
Độ bám dính lớp phủ
Độ đồng nhất màu sắc
Độ bóng
Độ phủ lớp phủ
Hiệu suất đóng rắn
Khả năng chống ăn mòn
Các thử nghiệm bổ sung có thể được yêu cầu theo thông số kỹ thuật ô tô của khách hàng.
Chất lượng lớp phủ phụ thuộc vào hiệu suất kết hợp của chuẩn bị chất nền, vật liệu lớp phủ, thông số ứng dụng, điều kiện đóng rắn và kiểm soát sản xuất.
Dây chuyền có thể được thiết kế cho các bộ phận hợp kim nhôm và thép phù hợp bằng cách sử dụng hóa chất xử lý sơ bộ và vật liệu lớp phủ tương thích.
Hệ thống xử lý sơ bộ đa giai đoạn cung cấp làm sạch, rửa và xử lý chuyển đổi trước khi ứng dụng bột.
Kiểm soát nhiệt độ và độ ẩm hỗ trợ môi trường ổn định hơn cho sơn tĩnh điện.
Súng phun tự động xử lý hoạt động sơn chính, trong khi sửa chữa thủ công cung cấp sự linh hoạt cho các bộ phận ô tô phức tạp.
Sấy khô, làm mát trước khi phun, đóng rắn và làm mát cưỡng bức được tích hợp vào chuỗi sản xuất.
Tải bằng thang máy và dỡ hàng thủ công có thể được cấu hình theo đặc điểm phôi của khách hàng và điều kiện nhà máy.
Thiết bị được sắp xếp để phối hợp chuyển động của phôi giữa các khu vực xử lý và giảm thiểu việc xử lý không cần thiết.
Dây chuyền sơn tĩnh điện có thể được tùy chỉnh cho các bộ phận kim loại phù hợp được sử dụng trong sản xuất ô tô, bao gồm:
Giá đỡ ô tô
Các cụm tấm thép
Các bộ phận hợp kim nhôm
Các bộ phận kết cấu xe
Các bộ phận vỏ pin
Vỏ thiết bị ô tô
Các bộ phận kim loại dập
Các cụm ô tô hàn
Các bộ phận gia cố kim loại
Các bộ phận ô tô chế tạo khác
Sự phù hợp của sản phẩm phụ thuộc vào chất nền, hình dạng bộ phận, thông số kỹ thuật lớp phủ và năng lực sản xuất yêu cầu.
| Thông số | Cấu hình |
|---|---|
| Ứng dụng | Các bộ phận kim loại ô tô |
| Vật liệu chất nền | Hợp kim nhôm và tấm thép |
| Tải | Bằng thang máy |
| Dỡ hàng | Thủ công |
| Xử lý sơ bộ | Tiền tẩy dầu mỡ, tẩy dầu mỡ, rửa và vitrification |
| Loại bỏ nước | Thổi khí nén |
| Sấy khô | Lò sấy tích hợp |
| Làm mát trước khi phun | Đã bao gồm |
| Vật liệu buồng phun | Thép không gỉ và PVC |
| Ứng dụng bột | Phun tự động với sửa chữa thủ công |
| Môi trường phun | Kiểm soát nhiệt độ và độ ẩm |
| Đóng rắn | Đóng rắn nhiệt tích hợp |
| Làm mát sau đóng rắn | Làm mát cưỡng bức |
| Năng lực sản xuất | Tùy chỉnh |
| Kích thước phôi | Theo thông số kỹ thuật sản phẩm |
| Mức độ tự động hóa | Theo dự án |
| Bố trí nhà máy | Tùy chỉnh |
CHG phát triển dây chuyền sản xuất sơn tĩnh điện ô tô theo yêu cầu sản xuất thực tế của khách hàng.
Để chuẩn bị thiết kế và báo giá sơ bộ, vui lòng cung cấp:
Bản vẽ hoặc ảnh bộ phận ô tô
Vật liệu phôi
Chiều dài, chiều rộng và chiều cao tối đa
Trọng lượng phôi tối đa
Năng lực sản xuất hàng giờ hoặc hàng ngày yêu cầu
Độ dày lớp phủ yêu cầu
Thông số kỹ thuật sơn tĩnh điện
Yêu cầu chống ăn mòn
Thông số xử lý sơ bộ
Số lượng màu sơn
Tần suất thay đổi màu
Kích thước nhà máy có sẵn
Chiều cao thông thủy nhà xưởng
Năng lượng sưởi ấm và nguồn điện
Các tiêu chuẩn chất lượng ô tô áp dụng
Mức độ tự động hóa yêu cầu
Dựa trên các thông số này, CHG có thể phát triển một đề xuất kỹ thuật bao gồm hệ thống xử lý sơ bộ, thiết bị tải, buồng phun, thiết bị phun tự động và thủ công, lò sấy và đóng rắn, khu vực làm mát, xử lý vật liệu và điều khiển dây chuyền sản xuất tổng thể.
CHG cung cấp các giải pháp dây chuyền sản xuất sơn tĩnh điện hoàn chỉnh cho các nhà sản xuất yêu cầu thiết bị hoàn thiện bề mặt tích hợp cho các bộ phận kim loại ô tô.
Cấu hình này kết hợp xử lý sơ bộ vitrification đa giai đoạn, tải bằng thang máy, buồng phun bằng thép không gỉ và PVC, phun tự động với sửa chữa thủ công, điều kiện phun được kiểm soát, đóng rắn nhiệt và làm mát cưỡng bức.
Hệ thống được thiết kế theo vật liệu bộ phận của khách hàng, năng lực sản xuất, yêu cầu lớp phủ và bố trí nhà máy.
Liên hệ với CHG với thông số kỹ thuật bộ phận ô tô và yêu cầu sản xuất của bạn để nhận đề xuất và báo giá dây chuyền sản xuất sơn tĩnh điện tùy chỉnh.
![]()
![]()