|
|
| Tên thương hiệu: | CHG |
| Số mẫu: | AC-26 |
| MOQ: | 1 bộ |
| Giá: | 100,000-200,000 USD |
| Điều khoản thanh toán: | L/C,D/A,T/T,D/P |
| Khả năng cung cấp: | 20 bộ mỗi năm |
Dây chuyền sản xuất sơn tĩnh điện thủ công tùy chỉnh cho các bộ phận kim loại công nghiệp
CHG thiết kế và cung cấpdây chuyền sơn tĩnh điện thủ công với hệ thống băng tải treocho các nhà sản xuất xử lý các bộ phận kim loại có kích thước, hình dạng và khối lượng sản xuất khác nhau.
Cấu hình thiết bị này kết hợp phun bột tĩnh điện thủ công, buồng phun bột thép carbon, vận chuyển phôi bằng băng tải, sấy nhiệt và làm mát tự nhiên.
Dây chuyền sản xuất được thiết kế để phun thủ công trong quá trình vận hành ban đầu, trong khi buồng phun bao gồm các vị trí lắp đặt dự phòng cho thiết bị phun tự động trong tương lai.
Cách tiếp cận này cho phép các nhà sản xuất thiết lập quy trình sơn tĩnh điện tích hợp đồng thời giữ sự linh hoạt cho các nâng cấp tự động hóa tiềm năng khi yêu cầu sản xuất phát triển.
| Thiết bị | Mô tả |
|---|---|
| Buồng phun bột | Kết cấu thép carbon chịu tải nặng |
| Phương pháp phun | Ứng dụng bột tĩnh điện thủ công |
| Hệ thống băng tải | Băng tải treo |
| Tải hàng | Thủ công |
| Dỡ hàng | Thủ công |
| Hệ thống sấy | Lò sấy bột tích hợp |
| Làm mát | Làm mát tự nhiên |
| Mở rộng trong tương lai | Các vị trí dự phòng cho súng phun tự động |
| Công suất sản xuất | Tùy chỉnh theo yêu cầu phôi |
| Bố trí nhà máy | Kỹ thuật theo dự án |
Kích thước thiết bị cuối cùng, bố trí băng tải và thông số vận hành được xác định theo sản phẩm và điều kiện sản xuất của khách hàng.
Ứng dụng bột thủ công phù hợp cho các nhà sản xuất xử lý các hình dạng phôi khác nhau hoặc các lô sản xuất thay đổi thường xuyên.
Người vận hành sử dụng súng phun tĩnh điện để phủ bột lên các bộ phận kim loại được nối đất.
Trong quá trình phun, người vận hành có thể điều chỉnh vị trí súng, góc phun, khoảng cách và kỹ thuật ứng dụng theo hình dạng sản phẩm.
Điều này mang lại sự linh hoạt khi sơn phủ:
Cấu trúc kim loại không đều
Các bộ phận hàn
Sản phẩm có góc cạnh và cạnh
Bề mặt lõm
Kích thước phôi khác nhau
Các lô sản xuất nhỏ và vừa
Sản phẩm yêu cầu sự chú ý đặc biệt đến các bề mặt cụ thể
Phun thủ công đặc biệt hữu ích khi phạm vi sản phẩm thay đổi thường xuyên hoặc khi định vị súng tự động yêu cầu điều chỉnh lặp đi lặp lại.
Hiệu suất sơn phủ phụ thuộc vào vật liệu bột, cài đặt thiết bị, nối đất phôi, chuẩn bị bề mặt và kỹ thuật của người vận hành.
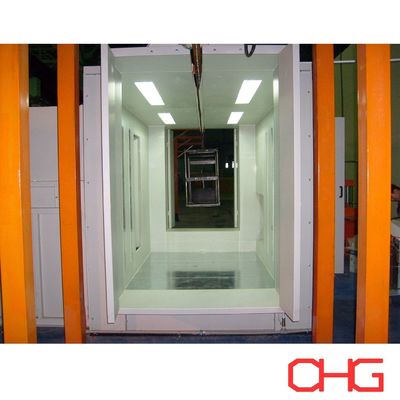
Dây chuyền sản xuất tích hợp mộtbuồng sơn tĩnh điện thép carbonđược thiết kế để cung cấp một khu vực làm việc chuyên dụng cho việc phun tĩnh điện thủ công.
Kết cấu buồng được phát triển theo kích thước phôi tối đa, bố trí băng tải và khả năng tiếp cận của người vận hành cần thiết.
Buồng có thể được cấu hình với:
Các vị trí phun thủ công
Ánh sáng phù hợp
Các lỗ thông băng tải
Thiết bị hút bột
Hệ thống lọc và thu hồi bột
Lối vào bảo trì
Các vị trí lắp đặt súng phun tự động dự phòng
Kích thước buồng và bố trí bên trong được lựa chọn theo số lượng người vận hành, hình dạng sản phẩm và công suất sản xuất yêu cầu.
Hệ thống hút bột được thiết kế để thu hồi bột thừa trong không khí và duy trì điều kiện vận hành phù hợp bên trong khu vực phun.
Một tính năng quan trọng của dây chuyền sản xuất này là xem xét tự động hóa trong tương lai trong quá trình thiết kế thiết bị ban đầu.
Mặc dù việc phủ bột được thực hiện thủ công, buồng phun bao gồm các vị trí dự phòng dành cho việc lắp đặt súng phun tự động.
Nếu khối lượng sản xuất tăng lên hoặc thiết kế sản phẩm trở nên tiêu chuẩn hóa hơn, khách hàng có thể xem xét nâng cấp phần phun.
Thiết bị bổ sung tiềm năng bao gồm:
Súng phun tĩnh điện tự động
Bộ điều chỉnh theo chiều dọc
Cấu trúc lắp súng tự động
Thiết bị cấp bột
Hệ thống điều khiển súng phun
Tích hợp với điều khiển băng tải
Lập kế hoạch cho tự động hóa trong tương lai có thể giảm thiểu các sửa đổi cấu trúc cần thiết trong quá trình nâng cấp.
Tuy nhiên, tính khả thi của việc lắp đặt thiết bị phun tự động phụ thuộc vào kích thước buồng ban đầu, công suất hút, cấu hình điện, bố trí băng tải và thiết bị tự động hóa được chọn.
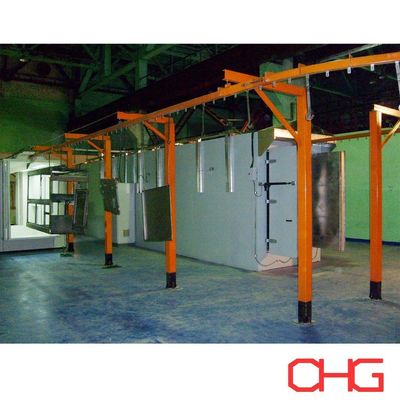
Băng tải treo kết nối các khu vực phun, sấy, làm mát và tải/dỡ hàng.
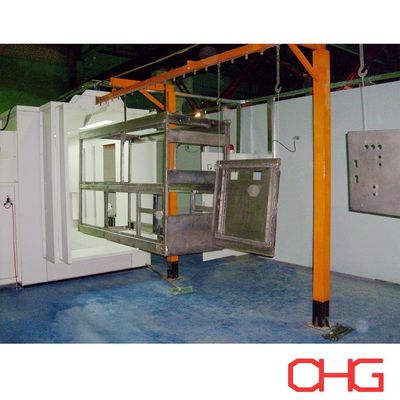
Phôi được treo trên các móc phù hợp và được vận chuyển qua các giai đoạn sơn phủ chính.
Bố trí này giảm thiểu việc chuyển thủ công lặp đi lặp lại giữa các thiết bị riêng biệt và giúp tổ chức luồng sản xuất.
Băng tải được thiết kế theo:
Kích thước phôi tối đa
Trọng lượng từng phôi
Số lượng bộ phận trên mỗi móc
Khoảng cách giữa các móc
Tốc độ băng tải yêu cầu
Công suất sản xuất
Chiều cao thông thủy nhà xưởng
Thời gian lưu trong lò sấy
Yêu cầu tải và dỡ hàng
Các móc tùy chỉnh có thể được thiết kế để hỗ trợ các bộ phận kim loại khác nhau và cung cấp khả năng tiếp cận các bề mặt cần sơn phủ.
Lộ trình băng tải được phối hợp với buồng phun, lò sấy, khu vực làm mát và không gian xưởng có sẵn.
Trình tự sản xuất rất đơn giản:
Tải thủ công → Phun tĩnh điện thủ công → Sấy nhiệt → Làm mát tự nhiên → Dỡ hàng thủ công
Các yêu cầu làm sạch và xử lý bề mặt được đánh giá theo vật liệu phôi và thông số kỹ thuật lớp phủ. Nếu cần, thiết bị xử lý phù hợp có thể được tích hợp vào dây chuyền sản xuất hoàn chỉnh.
Người vận hành đặt các bộ phận kim loại lên các móc treo băng tải tại trạm tải.
Bố trí treo được lựa chọn theo hình dạng phôi, trọng lượng và khả năng tiếp cận lớp phủ.
Khoảng cách phù hợp giữa các bộ phận rất quan trọng cho hoạt động phun và di chuyển băng tải.
Các phôi treo đi vào buồng phun thép carbon.
Người vận hành phủ bột tích điện tĩnh điện bằng súng phun thủ công.
Các kỹ thuật phun có thể được điều chỉnh theo hình dạng phôi, đặc biệt là xung quanh các góc, mối hàn và các phần lõm.
Độ dày lớp phủ yêu cầu được xác định bởi thông số kỹ thuật bột và yêu cầu sản phẩm hoàn chỉnh.
Sau khi phun, băng tải đưa các phôi đã phủ vào lò sấy.
Nhiệt độ được kiểm soát làm cho lớp phủ bột nóng chảy và chảy. Lớp phủ bột nhiệt rắn sau đó trải qua quá trình liên kết chéo hóa học để phát triển các đặc tính được chỉ định.
Hệ thống sấy được thiết kế theo yêu cầu của nhà sản xuất bột, có tính đến kích thước phôi, độ dày kim loại, nhiệt độ kim loại yêu cầu và công suất sản xuất.
Sau khi sấy, các bộ phận đã phủ di chuyển vào khu vực làm mát tự nhiên.
Các phôi vẫn ở trong khu vực này cho đến khi nhiệt độ giảm đủ để xử lý và dỡ hàng an toàn.
Bố trí làm mát được phát triển theo khối lượng sản phẩm, tốc độ băng tải và không gian nhà xưởng có sẵn.
Sau khi làm mát, người vận hành gỡ các sản phẩm hoàn chỉnh ra khỏi băng tải.
Các bộ phận đã phủ sau đó có thể tiến hành kiểm tra chất lượng, lắp ráp, đóng gói hoặc các hoạt động sản xuất khác.
Các hạng mục kiểm tra điển hình bao gồm độ dày lớp phủ, ngoại quan, độ bám dính và các khuyết tật bề mặt nhìn thấy được.
Hệ thống phun bột thủ công và tự động phục vụ các yêu cầu sản xuất khác nhau.
| Đặc điểm | Phun bột thủ công | Phun bột tự động |
|---|---|---|
| Phương pháp ứng dụng | Súng phun do người vận hành điều khiển | Súng phun được lập trình hoặc điều khiển bằng cơ khí |
| Tính linh hoạt của sản phẩm | Phù hợp cho việc thay đổi sản phẩm thường xuyên | Hiệu quả cho các hình dạng sản phẩm lặp lại |
| Bề mặt phức tạp | Người vận hành có thể điều chỉnh trực tiếp vị trí phun | Có thể yêu cầu thêm súng hoặc sửa chữa thủ công |
| Công suất sản xuất | Phụ thuộc vào sự sẵn có của người vận hành và độ phức tạp của phôi | Có thể hỗ trợ thông lượng cao hơn cho các sản phẩm phù hợp |
| Đầu tư thiết bị ban đầu | Thường thấp hơn | Thường cao hơn |
| Yêu cầu lao động | Yêu cầu người vận hành phun | Giảm lao động phun trực tiếp nhưng yêu cầu giám sát hệ thống |
| Tính lặp lại của quy trình | Bị ảnh hưởng bởi kỹ thuật của người vận hành | Nhất quán hơn cho các chương trình phun đã thiết lập |
| Điều chỉnh thiết bị | Điều chỉnh thủ công trực tiếp | Điều chỉnh bằng cơ khí hoặc lập trình |
| Ứng dụng điển hình | Sản xuất hỗn hợp sản phẩm và lô biến đổi | Sản xuất lặp lại với thiết kế phôi nhất quán |
Hiệu quả chuyển bột không thể xác định chỉ dựa trên việc ứng dụng là thủ công hay tự động. Nó còn phụ thuộc vào thiết bị phun, đặc tính bột, hình dạng phôi, nối đất, luồng không khí và thông số vận hành.
Phun thủ công cho phép người vận hành điều chỉnh quy trình sơn phủ cho các sản phẩm có kích thước và hình dạng khác nhau.
Điều này hữu ích cho các nhà sản xuất xử lý nhiều loại sản phẩm hoặc lịch trình sản xuất thay đổi.
Băng tải treo vận chuyển các bộ phận giữa các khu vực phun, sấy và làm mát, giảm nhu cầu di chuyển thủ công lặp đi lặp lại.
Dây chuyền sản xuất cung cấp quy trình sơn phủ tích hợp mà không yêu cầu súng phun tự động trong quá trình vận hành ban đầu.
Các vị trí lắp đặt dự phòng cho phép xem xét tự động hóa phun trong tương lai trong quá trình thiết kế ban đầu.
Buồng phun thép carbon cung cấp một vỏ bọc công nghiệp chắc chắn có thể tùy chỉnh cho các kích thước phôi và bố trí người vận hành khác nhau.
Đường ray băng tải, buồng phun, lò sấy và khu vực làm mát được bố trí theo không gian xưởng có sẵn và luồng vật liệu yêu cầu.
Dây chuyền sơn tĩnh điện thủ công này có thể được điều chỉnh cho các sản phẩm kim loại sản xuất khác nhau, bao gồm:
Khung nội thất kim loại
Tủ và vỏ điện
Các bộ phận máy móc
Cấu trúc thép chế tạo
Giá đỡ và kệ lưu trữ
Khung thiết bị công nghiệp
Giá đỡ và thanh đỡ kim loại
Các bộ phận máy nông nghiệp
Cửa kim loại và phụ kiện
Các bộ phận kim loại chế tạo nói chung
Cấu hình thiết bị được lựa chọn theo kích thước phôi, yêu cầu sơn phủ, công suất sản xuất và điều kiện xử lý.
CHG phát triển mỗi dây chuyền sản xuất sơn tĩnh điện theo yêu cầu sản xuất thực tế của khách hàng.
| Thông số | Phạm vi tùy chỉnh |
|---|---|
| Vật liệu phôi | Thép, nhôm và các kim loại dẫn điện phù hợp khác |
| Kích thước tối đa | Theo thông số kỹ thuật sản phẩm |
| Trọng lượng tối đa | Theo thiết kế băng tải và móc treo |
| Buồng phun | Thép carbon, kích thước tùy chỉnh |
| Ứng dụng bột | Súng phun tĩnh điện thủ công |
| Dự phòng phun tự động | Các vị trí lắp đặt dự phòng |
| Băng tải | Hệ thống băng tải treo |
| Tốc độ băng tải | Tính toán theo yêu cầu sản xuất |
| Tải và dỡ hàng | Thủ công |
| Xử lý trước | Theo yêu cầu chất nền và lớp phủ |
| Lò sấy | Được thiết kế theo đặc tính bột và phôi |
| Làm mát | Làm mát tự nhiên |
| Hút bột | Được cấu hình theo yêu cầu phun |
| Hệ thống điều khiển | Theo dự án |
| Bố trí xưởng | Tùy chỉnh |
Để phát triển bố trí dây chuyền sản xuất và báo giá phù hợp, vui lòng cung cấp:
Bản vẽ hoặc ảnh phôi
Vật liệu sản phẩm
Chiều dài, chiều rộng và chiều cao tối đa
Trọng lượng phôi tối đa
Công suất sản xuất yêu cầu mỗi giờ hoặc mỗi ngày
Số lượng sản phẩm trên mỗi móc
Độ dày lớp phủ bột yêu cầu
Loại bột và thông số kỹ thuật lớp phủ
Số lượng màu
Tần suất thay đổi màu
Yêu cầu xử lý bề mặt trước
Kích thước xưởng có sẵn
Chiều cao thông thủy nhà xưởng
Năng lượng sưởi ấm có sẵn
Nguồn điện cục bộ
Kế hoạch tự động hóa trong tương lai
Dựa trên thông tin này, CHG có thể phát triển một đề xuất thiết bị tích hợp bao gồm băng tải treo, buồng phun bột thép carbon, thiết bị phun thủ công, hệ thống hút bột, lò sấy, khu vực làm mát và các dự phòng cho phun tự động trong tương lai.
CHG cung cấp các giải pháp dây chuyền sản xuất sơn tĩnh điện hoàn chỉnh cho các nhà sản xuất công nghiệp đang tìm kiếm thiết bị sơn phủ linh hoạt với hệ thống xử lý vật liệu tích hợp.
Cấu hình này kết hợpphun tĩnh điện thủ công, buồng phun bột thép carbon, vận chuyển bằng băng tải treo, sấy nhiệt và các vị trí phun tự động dự phòng.
Dây chuyền sản xuất được thiết kế để đáp ứng các yêu cầu sản xuất hiện tại đồng thời xem xét khả năng mở rộng trong tương lai.
Liên hệ với CHG với thông số kỹ thuật phôi, công suất sản xuất và điều kiện xưởng của bạn để nhận đề xuất và báo giá dây chuyền sơn tĩnh điện thủ công tùy chỉnh.